2026年11月3日,从三峡集团获悉,一套面向超深竖井极端工况的压力钢管智能焊接成套装备,日前在浙江松阳抽水蓄能电站正式投入使用,实现国内首套的突破。该装备将焊接效率较传统手工焊提升超65%,焊缝一次合格率达到99%,标志着我国超深地下工程施工装备向智能化、成套化迈出关键一步。本文从工程难题、装备架构、效率效益、需求政策与产业格局五个维度,对这一突破作多维解读。
事件概述:首套超深竖井智能焊接成套装备落地松阳
此次投用的装备全称为超深竖井压力钢管智能焊接成套装备,由三峡集团面向深地工程狭小深井的极端工况组织研制,属于国内首套。该装备由外环缝焊接机器人与内环缝自动横焊机两型设备构成,搭载5G控制、激光焊缝跟踪与焊接专家数据库三项关键技术,能够自动识别焊缝位置并匹配焊接参数。
从应用场景看,压力钢管是抽水蓄能电站引水系统的承压骨干,需沿超深竖井逐节下放、逐道焊接成整体。松阳电站的引水竖井总深度达637米,为国内抽水蓄能领域目前最深的竖井;钢管外壁与岩壁之间扣除喷混凝土层后的焊接作业宽度仅约45厘米。在这样的空间尺度下,每一道环缝的焊接质量都直接关系电站数十年的运行安全。
核心指标方面,应用方披露的数据显示,该装备的焊接效率较传统手工焊提升超过65%,焊缝一次性检验合格率达到99%,两项指标共同构成这一首套装备投用的价值注脚。
工程难题:超深竖井为何是压力钢管焊接的“硬骨头”
超深竖井中的压力钢管焊接,集中了地下工程焊接的多重难点。其一是空间约束:焊接作业面仅约45厘米宽,焊工难以舒展操作,设备布置、姿态调整与焊接轨迹控制都受到严格限制。其二是深度带来的输送与环境约束:637米的竖井深度意味着材料、设备与人员都要经过长距离垂直运送,加之井内作业环境封闭,工况远比地面车间复杂。
对人工焊接而言,瓶颈集中在三个方面。效率上,一条环缝的焊接需要工人在井下连续作业数十小时;质量上,长时间高强度作业难以始终保持参数与成形的一致性,焊缝质量容易出现波动;安全上,深井高处作业本身即伴随较高风险。三类约束相互叠加,使超深竖井焊接成为抽水蓄能施工链条中典型的难点环节。
三峡建工松阳抽蓄公司总经理孙会想对此有一段直观的对比:“以前焊一条环缝,工人要在井下连续作业几十个小时”;如今,井下焊接已转为机器人自动焊接、人员负责监控的作业模式。他还介绍,装备已经形成适用于超深竖井压力钢管场景的成套焊接工法,为行业破解作业安全、效率与质量稳定性难题提供了新的工程选项。
装备解构:双机器人成套架构与三大核心技术
从系统构成看,该装备采用双机型分工、内外协同的总体架构。从命名即可看出分工:外环缝焊接机器人面向钢管外侧环缝焊道,内环缝自动横焊机对应内侧环缝的横焊工况,两型设备共同覆盖压力钢管环缝的内外两侧。所谓“成套”,不止于两型焊接设备的组合,更体现在吊装、焊接、探伤、防腐的全流程一体化作业能力——过去需要多类设备与多道工序衔接的工作,被整合为一套装备的连续作业流程。
三项关键技术构成装备的智能作业链路。5G控制为井上井下之间提供实时的无线连接通道,使地面人员能够对深井中的焊接过程实施远程监控与操控,这与应用方“机器人自动焊接、人负责监控”的作业模式相互印证;公开资料尚未披露该链路的具体时延与带宽参数。
激光焊缝跟踪解决的是“焊枪指得准”的问题:通过激光传感实时扫描焊缝位置,动态识别偏差并引导焊枪随动对中,这也是装备能够自动识别焊缝位置、实现99%一次合格率的关键支撑之一。对约45厘米宽、垂直布置的深井作业面而言,对中精度直接决定焊接成败。
焊接专家数据库则承担工艺决策的角色:将经过验证的焊接参数与工法经验沉淀为可复用的知识库,装备据此自动匹配焊接参数,形成感知、决策、执行的闭环。对工程方而言,这类数据库的价值在于把个体焊工的经验转化为组织级的工艺资产,使不同井段、不同批次焊缝的质量趋于一致。装备的总体架构如图1所示。
图1所示的分层架构表明,这套装备的智能化并非单点技术叠加,而是通信链路、感知部件与工艺知识库围绕焊接主线的系统集成,这正是“成套装备”区别于“单机设备”的关键。
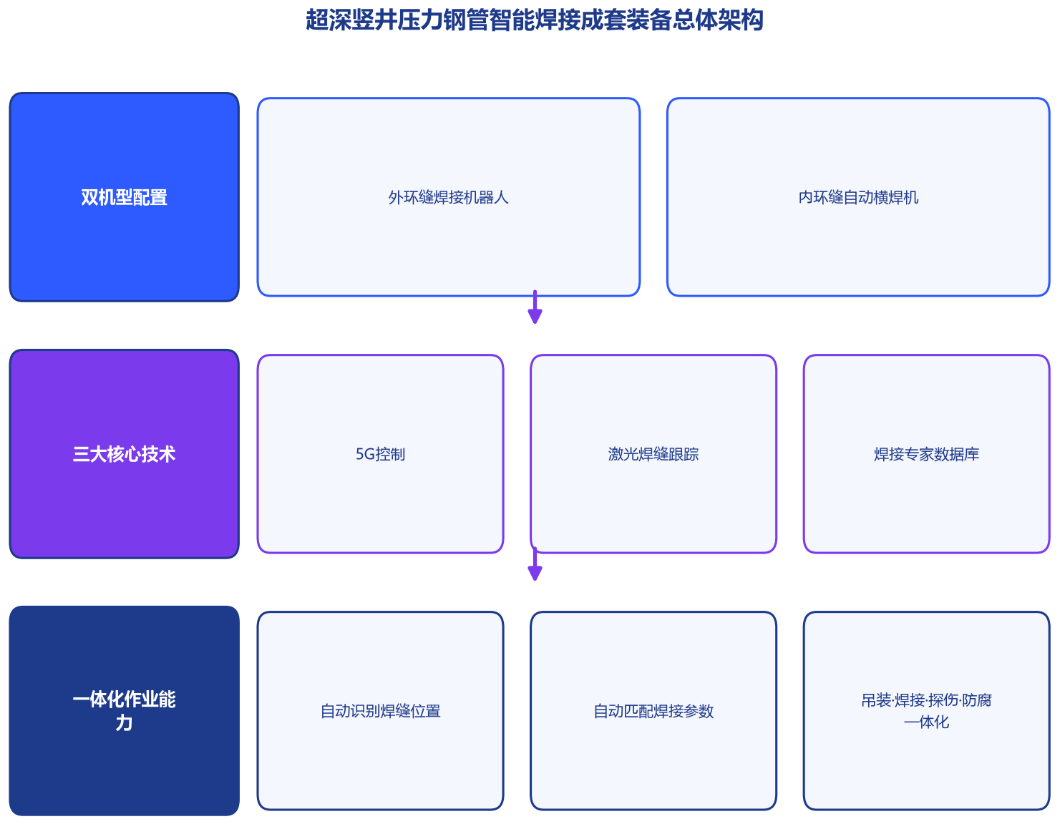
图1 超深竖井压力钢管智能焊接成套装备总体架构
效率账本:超65%提升的工期、成本与质量三重意义
解读效率数据,首先需要厘清统计口径。65%的提升是相对传统手工焊接基准而言的,对应松阳电站的实际应用场景;公开信息未披露该口径下的具体对比条件,例如焊缝类型、板厚与作业井段,因此不宜将这一数字直接外推为全工序的工期缩短比例。
可参照的作业参数是焊接速度:该装备的自动焊接速度为每分钟30到50厘米。速度区间的存在,说明装备会依据焊道位置与工况在参数库中选取不同的作业档位,而非以单一恒速完成全部焊道。
从工程经济逻辑看,效率提升的意义沿三条路径传导。其一是质量成本:焊缝一次合格率达到99%,意味着探伤返修与重复焊接的频次显著下降,而深井环境下的返修代价远高于地面车间;其二是人工投入与安全:机器人自动焊接加人工监控的模式,减少了井下连续作业的人数与时长,直接压缩了高风险暴露时间;其三是工期:压力钢管安装处于抽水蓄能主体工程的关键路径上,焊接环节提效有助于为后续工序释放时间窗口,但具体工期收益取决于竖井数量、焊缝总量与工序衔接,公开信息暂未给出量化数据。
综合来看,65%与99%两项指标的组合,说明这套装备改善的不只是单点速度,而是把效率、质量与作业安全纳入了同一套自动化流程。
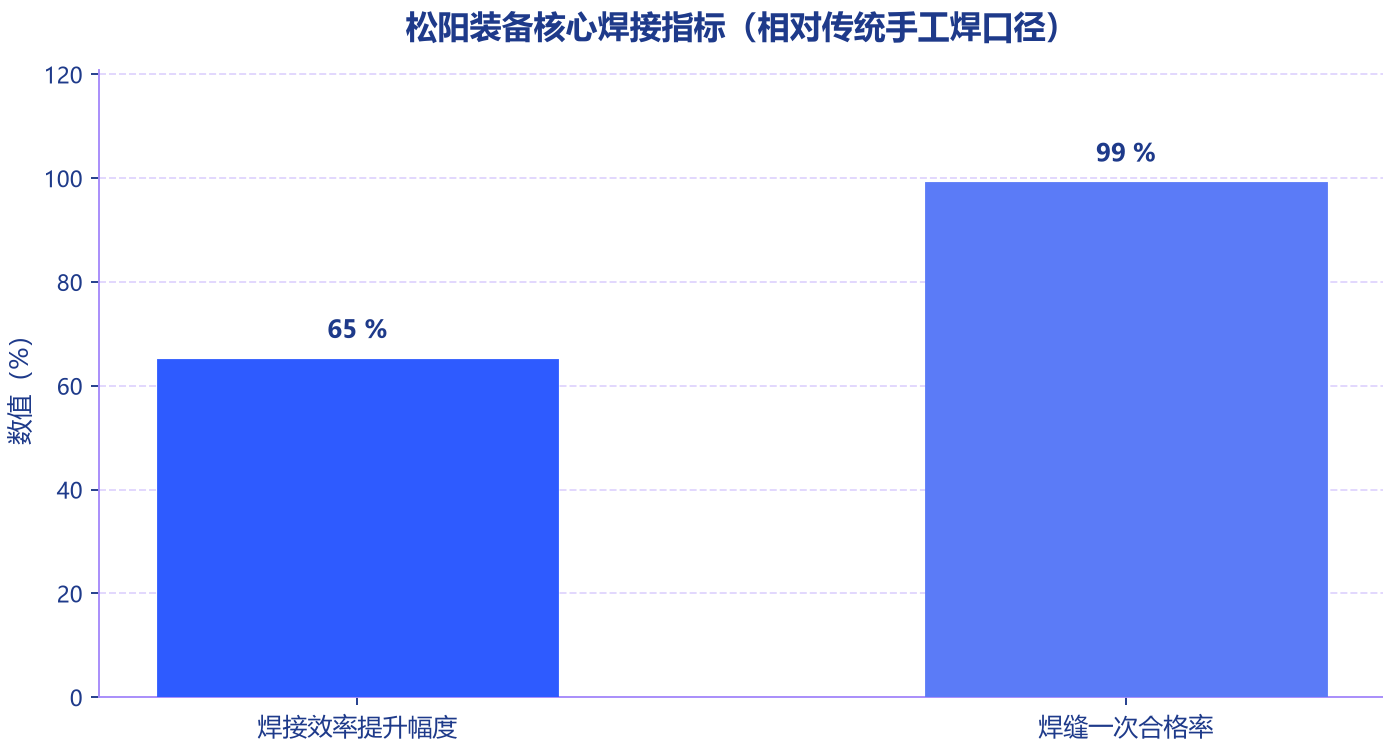
图2 松阳装备核心焊接指标(相对传统手工焊口径)
需求与政策坐标:抽水蓄能建设高峰下的装备机遇
把镜头拉远,这套装备的投用时点正处在国内抽水蓄能建设高峰的开启阶段。在国家层面的规划表述中,抽水蓄能被定位为技术上最成熟、经济性最优、最具规模化开发条件的绿色低碳灵活调节电源,是新型电力系统的重要稳定器。
规划目标清晰勾勒出行业节奏。编制于2021年9月的《抽水蓄能中长期发展规划》提出“三步走”部署:2025年投产6200万千瓦的既定目标已经收官;按部署,到2030年投产总规模要在现有基础上翻一番、达到1.2亿千瓦左右。“十五五”规划纲要则要求:在厂址资源好、负荷调节需求大的区域,科学安排新的抽水蓄能布点,新增投产装机容量1亿千瓦左右。国家发展改革委、国家能源局2026年8月印发的《新型电力系统建设“十五五”规划》进一步明确,到2030年全国抽水蓄能电站装机达到1.6亿千瓦左右。
从资源家底看,据水电水利规划设计总院发布的行业报告,全国普查筛选的可开发总资源约16亿千瓦,其中在建与核准规模约2亿千瓦;到2025年8月底,全国抽水蓄能建成投产规模为6236.5万千瓦,整体开发率尚不足4%。对照2030年投产总规模翻一番的目标,未来数年的新增投产需求相当于在现有规模上再造一个抽水蓄能产业——这一增量正是深井焊接装备需求的“总闸门”。
焊接需求的传导路径并不复杂:每座抽水蓄能电站的引水系统都包含竖井、斜井与隧洞段的压力钢管,环缝焊接贯穿安装全程;在建与核准的约2亿千瓦项目将陆续进入土建与安装高峰,深井焊接作业总量随之系统性上行。需要说明的是,单座电站的焊缝当量与装备需求量尚无公开数据,上述判断为方向性推演,而非工程量测算。
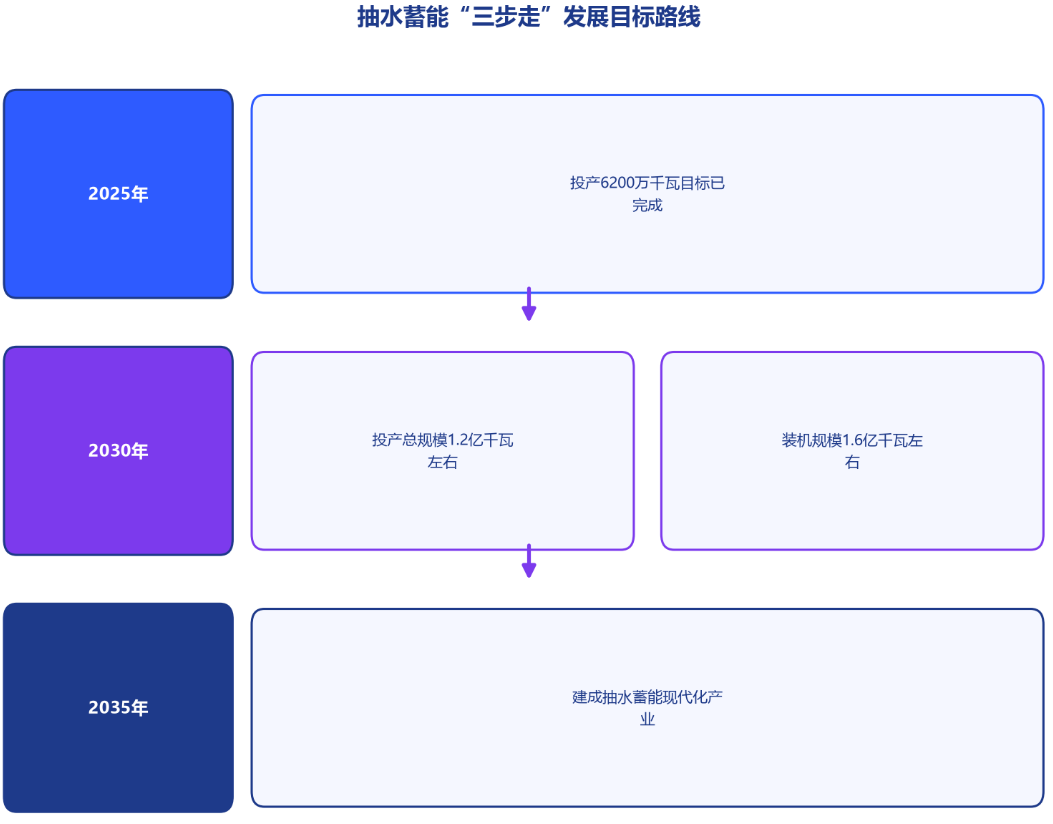
图3 抽水蓄能“三步走”发展目标路线
供给侧透视:焊接机器人产业格局与高端装备国产化
在供给侧,焊接机器人早已是成熟的工业品类,在汽车制造、工程机械、钢结构等领域的应用相对充分;但深地工程场景对设备的尺寸、防护、控制与工艺适应性提出了远高于车间产线的要求,专用成套装备长期缺位。此次投用填补了国内超深竖井压力钢管焊接装备的空白。
放到我国深地装备的整体序列中看,这一突破并非孤立事件:面向高寒高海拔环境的世界首台超大直径硬岩竖向掘进机,已投入天山胜利隧道的8座竖井施工;全球首台千米级竖井硬岩全断面掘进机已经下线;全球首台12000米特深井自动化钻机已投入使用,其900吨级提升能力支撑塔科1井钻至地下10910米完钻。从掘进、钻进到焊接,深地工程的主要工序正在依次完成装备化替代。
“国内首套”的价值,需要放在产业链安全的坐标下理解。其一,它验证了智能焊接技术路线在超深极端工况下的工程可行性,使后续项目不必再从零起步;其二,成套化交付意味着设计、工艺、控制与运维能力的一体化沉淀,装备国产化从“单机可用”走向“系统可用”;其三,工法与专家数据库的积累具有较高的复制门槛,先行者形成的工艺数据资产短期内难以被追赶,这为国产装备在高端工程装备的细分市场建立根据地提供了时间窗口。
展望:从松阳示范到规模推广的路径与制约
从松阳出发,这项技术的推广路径大致可分为三层:第一层是同类抽水蓄能电站的超深竖井与斜井压力钢管焊接,工况最接近,可直接复用已形成的焊接工法;第二层是埋深更浅、空间更宽裕的常规竖井与平洞段焊接,装备需要适配新的空间与焊道参数;第三层是油气储运、船舶制造等其他行业的深窄空间焊接场景,属于更远期的技术外溢方向,其可行性有待验证。
推广的前提条件同样清晰:一是工法与参数库的标准化,把松阳实践中沉淀的焊接专家数据库整理为可迁移的工艺规范;二是工况适配验证,不同电站的竖井直径、钢管材质与焊材体系存在差异,装备需要逐站完成参数标定;三是运维与培训体系的配套,确保地面监控模式能够长期稳定运转。
制约因素亦不容回避。首先是经济性:专用成套装备的研发与制造成本较高,只有在工程量足够大的项目中才能摊薄,而公开信息未披露该装备的成本与回收周期;其次是数据库覆盖度:专家数据库的参数积累依赖真实工程迭代,面对全新工况的首次应用仍需人工保障;再次是工况差异带来的再开发成本,超深竖井与常规竖井之间的装备迁移并非零成本。总体来看,从“首套”到“系列化”还需经历多项目、多工况的验证周期,公开报道尚未给出明确的推广时间表。
结论
把新闻纵深、技术解构、市场逻辑与政策坐标四条线索合起来看:在事件层面,这套国内首套装备在松阳电站投入运行,以超65%的效率提升与99%的一次合格率完成了从车间到深井的跨越;在技术层面,双机型架构与5G控制、激光焊缝跟踪、焊接专家数据库构成可复制的感知、决策、执行闭环;在需求层面,到2030年投产规模1.2亿千瓦左右、电站装机1.6亿千瓦左右的双重目标与约2亿千瓦的在建核准规模,为深井焊接装备提供了明确的市场支撑;在产业层面,这一突破使我国深地装备序列补上了焊接环节的关键一环。
对行业而言,更重要的观察窗口在未来两三年:当松阳电站进入安装高峰、装备完成批量焊缝的持续验证之后,其工法与数据库能否沉淀为行业标准,装备能否在第二座、第三座电站复制落地,将决定这一首套突破是孤例还是起点。在可核验的事实边界内,目前可以确认的是:深井焊接的智能化替代已经从可能性变为工程现实,而其规模化节奏,将由后续项目的验证结果与抽水蓄能建设周期共同给出答案。